江苏佳大光电光伏组件生产线智能化改造技术要点解析
产线升级背后的行业阵痛
走进江苏佳大光电科技有限公司的车间,最直观的变化不是新设备的轰鸣,而是整条光伏组件产线的“去人化”——从EL检测到层压后处理,机械臂的作业节拍稳定在18秒/件,较两年前提升了近40%。这并非孤例。2024年以来,长三角多家光伏制造基地都在推进类似改造,但真正跑通“智能化”闭环的并不多。
表面看,改造的驱动力是人力成本攀升。但深挖一层,问题出在更隐蔽的环节:传统产线的良率波动与订单碎片化之间的矛盾。当客户对M10、G12等不同版型组件的切换频率从“周级”缩短到“小时级”,人工换型的时间损耗和误操作风险,直接吞噬了利润空间。江苏作为光伏制造重镇,这种压力尤为显著。
技术解构:从“单机自动化”到“数据自决策”
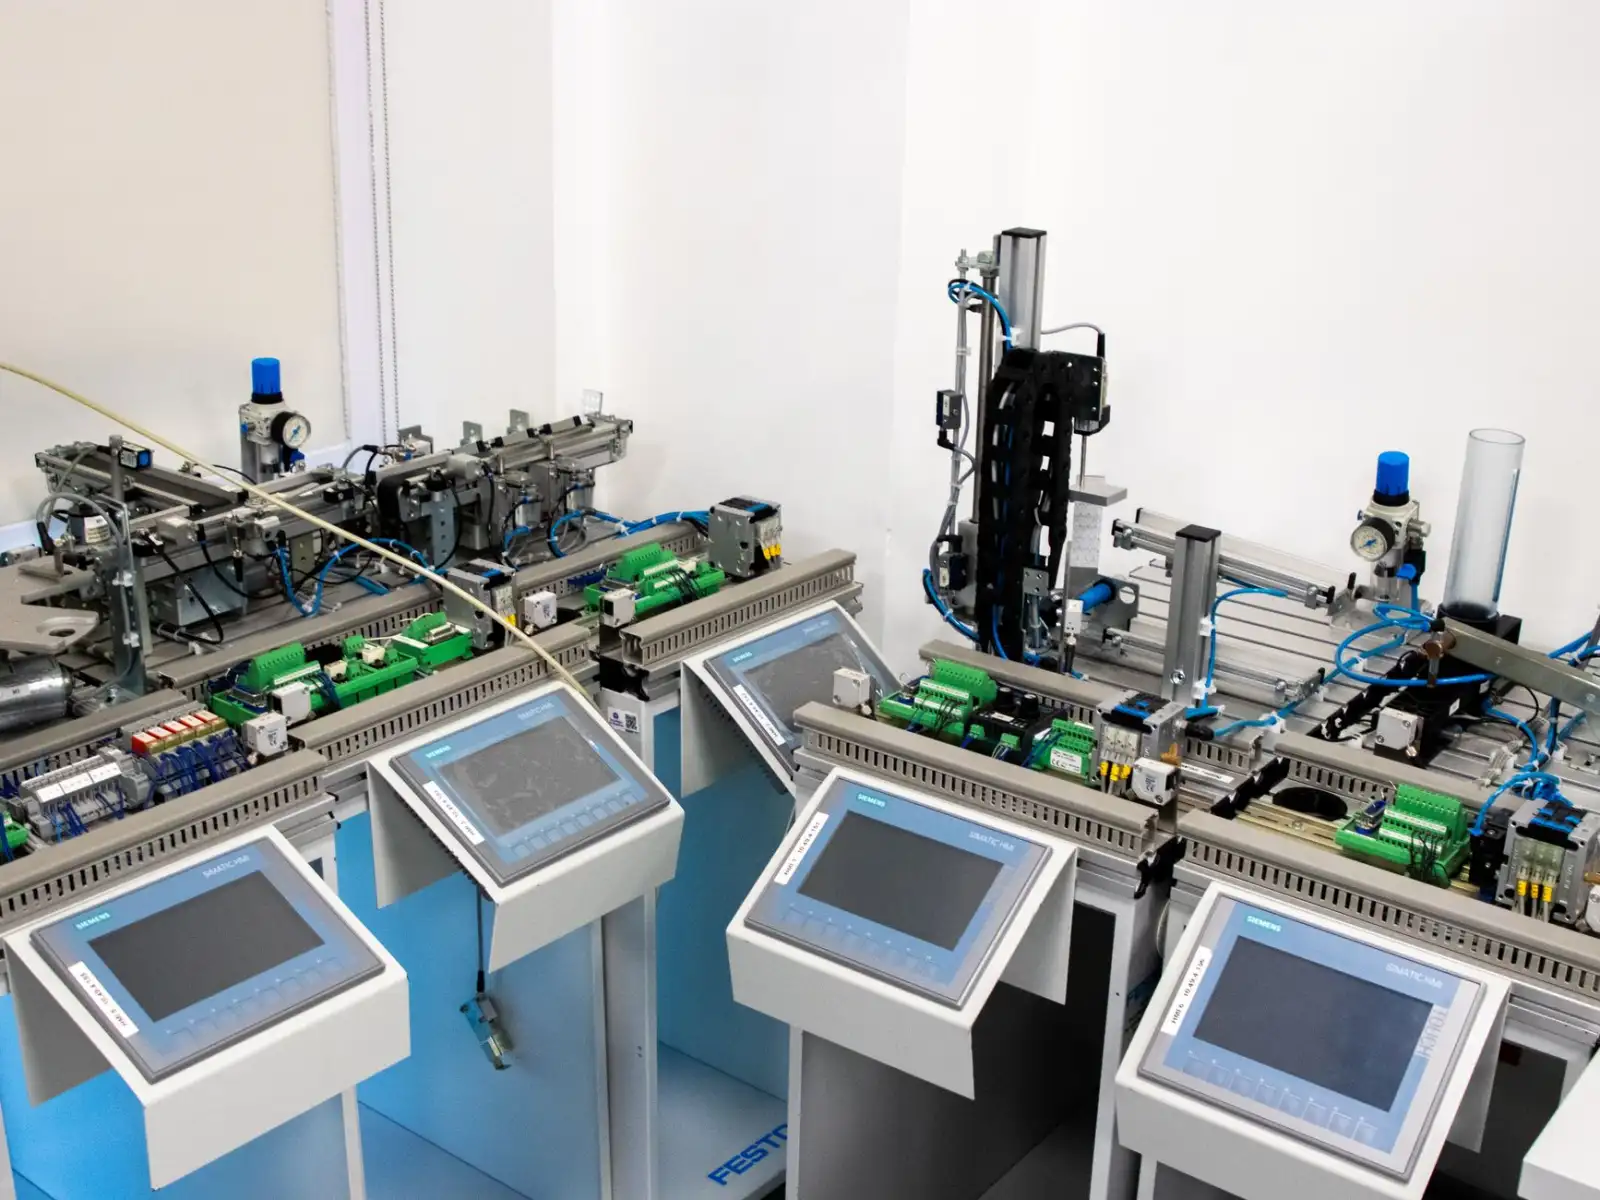
佳大光电这次改造的核心,不在于新增了多少台六轴机器人,而在于打通了从MES系统到PLC控制器的数据链路。以层压机温度曲线为例,过去依赖老师傅经验设定参数,现在通过部署在腔体内的192个温度传感器,实时采集数据并反馈至AI模型,自动调整加热功率,使交联度偏差控制在±1.5%以内。
更关键的是视觉检测环节。我们引入了基于深度学习的缺陷识别算法,对电池片隐裂、虚焊的检出率从人工目检的92.3%提升至99.6%。这并非简单的“摄像头+算法”,而是将EL测试图像与层压前的AOI数据做关联分析,反向指导串焊机的拉力参数设定——这是很多同行忽略的闭环逻辑。
对比数据:改造前后的真实账本
以一条500MW产能的PERC产线为例,改造前需要操作工42人,改造后降至17人,但这不是核心收益。真正的变化体现在以下维度:
- 换型时间:从2小时45分钟压缩至38分钟,且无需停机调试;
- A级品率:从97.8%爬升至99.2%,对应每年减少约3000万元的低效组件返工成本;
- 能耗表现:通过智能待机策略,层压机和固化炉的空载能耗下降27%。
值得注意的是,改造前的“自动化孤岛”状态——即每台设备有自己的控制器但互不通信——是最大的隐性浪费。佳大光电这次特意将PLC程序架构从集中式改为分布式,每个工位具备独立边缘计算能力,即使主服务器宕机,产线仍能以80%的节拍继续运行,这在夏季高温跳闸频发的江苏工厂里,是实实在在的“保命符”。
关于改造路径的现实建议
对于计划跟进的企业,我的建议有三条。第一,不要盲目追求“黑灯工厂”,优先改造瓶颈工位——通常是焊接和层压环节,先跑通数据闭环再扩展。第二,重视老员工的经验转译,把老师傅对温度、压力、节拍的“手感”量化成算法规则,这比任何外部咨询都靠谱。第三,预留接口协议,无论是采用SECS/GEM还是OPC UA,务必确保未来接入MES或ERP时不产生“数据翻译”成本。
作为深耕光电科技领域的江苏制造企业,我们深知光伏产品的竞争已从“拼产能”转向“拼良率与柔性”。而太阳能行业的下一轮洗牌,大概率会发生在智能化改造的深水区——谁能把数据用起来,谁就能在价格战之外找到新的护城河。这条路没有捷径,但每走一步,都会在良率报表和客户复购率上得到回报。